

Seneste produkter




Kontakt os
- Xingshi Vest Vej, Wenfeng Underdistrikt, Laizhou By, Shandong, P. R. Kina
- sales@lztonghesheng.com
- +8613863843281

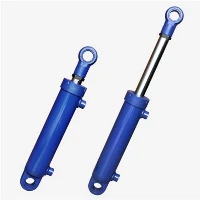
Høstmaskine hydrauliske cylindre
Høstmaskines hydrauliske cylindre er udviklet specifikt til høj-belastning, multi-akse og forurening-tunge landbrugshøstapplikationer (mejetærskere, finsnittere, sukkerrørshøstere og bomuldsplukkere). Disse cylindre driver skærebordshøjdejustering, cylinderpositionering, aflæsning af korntank, styring og aktivering af indføringshuset.
Beskrivelse
Tonghesheng Machinery er en af de konkurrencedygtige producenter og leverandører af høj-kvalitets høstmaskine hydrauliske cylindre, og vi er også udstyret med en professionel fabrik, velkommen til at købe høstmaskine hydrauliske cylindre produkter fra vores virksomhed.
Høstmaskines hydrauliske cylindre er udviklet specifikt til høj-belastning, multi-akse og forurening-tunge landbrugshøstapplikationer (mejetærskere, finsnittere, sukkerrørshøstere og bomuldsplukkere). Disse cylindre driver skærebordshøjdejustering, cylinderpositionering, aflæsning af korntank, styring og aktivering af indføringshuset.
Disse kraftige svejsede cylindre er designet til at modstå vedvarende stødbelastninger, hårdt udendørs vejr, kemisk eksponering fra afgrøderester og luftbårne partikler, og de har forstærkede tætninger, præcisions-slibet stålrør og høj-trækkraftinduktion-hærdet stempelstænger, for at forhindre for tidligt ridsende tryk og væskeforurening.
Nøglespecifikationer
|
Parameter |
Standardkapacitet / rækkevidde |
Valgmuligheder / Tilpasning |
|
Borestørrelse |
40 mm - 250 mm (1,5 tommer - 10 tommer) |
Tilpassede boringer efter anmodning |
|
Stempelstangs diameter |
20 mm - 160 mm (0,75 tommer - 6.3 tommer) |
Træd-ned eller oversize stænger |
|
Slaglængde |
Op til 3000 mm (118 tommer) |
Teleskopiske slag i flere-trin |
|
Driftstryk |
16 MPa - 31.5 MPa (160 bar - 315 bar / 2300 psi - 4500 psi) |
Op til 40 MPa burst tolerance |
|
Driftstemperatur |
-20 grader C til +80 grader C (-4 grader F til +176 grader F) |
Lav-temperatur (-40 grader C) eller højtemperatur (+120 grader C) Viton-tætninger |
|
Cylinder tønde materiale |
ST52 / E355 / 20# Sømløst stålrør (slibet ID Ra<= 0.4 um) |
DOM eller legeret strukturelle rør |
|
Stempelstang materiale |
45# / CK45 / 42CrMo Legeret stål |
Induktionshærdet (HRC 52-60) |
|
Belægningstykkelse og finish |
Hårdforkromet 25-30 um (Overfladeruhed Ra<= 0.2 um) |
Nitrering af nikkel-Chrome eller QPQ saltbad |
|
Cylindrisk tætning |
Hallite / Parker / NOK / Busak+Shamban Seal Kits |
Høj-snavsvisker, anti-ekstruderings-PTFE-ringe |
|
Monteringstyper |
Gaffel med sfæriske lejer, kryds-rør, tap, flange, stift-øje |
Tilpassede smedede ende-beslag |
|
Hydraulikvæske kompatibilitet |
Mineral-baseret hydraulikolie (ISO VG 32, 46, 68), biologisk nedbrydelig estervæske |
Flammebestandige- eller syntetiske væsker |
Nøgle produktfunktioner
Dobbelt-snavsviskere i polyurethan
Landbrugsmiljøer udsætter stangforseglinger for fine avner, plantesaft, silicasnavs og gødningsrester. Dobbelt-læbeviskere skraber udvendige faste stoffer, før stangen trækkes tilbage, hvilket forlænger den sekundære tryktætnings levetid ved at forhindre slibende ridser.
Induktion-Hærdede og Chrome-belagte stænger
Stempelstænger gennemgår medium-induktionshærdning til en dybde på 1.5 - 3.0 mm før hårdforkromning. Denne strukturelle kernestyrke forhindrer bøjning af stangen under pludselig mekanisk fastklemning af skæreborde.
Mikro-slibede cylinderrør
Sømløse ståltønder er koldtrukne-og præcisions-slebet internt til Ra<= 0.4 um. Micro-finish surfaces retain a thin hydraulic lubricant film, minimizing seal friction, seal tear, and heat generation during high-frequency header adjustment cycles.
Støbe duktilt jern / smedede stålkirtler & stempler
Stempler har slidringe (glas-fyldt nylon eller bronze-fyldt PTFE) for at forhindre metal-til-metalkontakt mod cylindervæggen under kraftige side-belastningsforhold (f.eks. ujævn terrænhældning).
Integrerede hydrauliske låse og dæmpning
Over-centerventiler og indvendig ende-dæmpning eliminerer hydraulisk drift, når du holder brede knivbjælker i transporttilstand og absorberer ende-af-slag under hurtig positionering af knivcylindre.
Udstyr-Specifikke designovervejelser
Driftskrav til høstmaskinen:
Ujævnt terræn
Høj luft støv og avner
Dynamisk skærebordsvægt
Cylinderdesignløsninger:
Sfæriske lejer: Absorber sidebelastninger- og strukturel afbøjning
Multi-snavsviskere: Skrab avner, mudder og organiske rester
Integrerede modvægtsventiler: Forhindrer skærebordsfald ved slangebrud
Tykke-Sømløse vægge: Modstandsdygtige over for stød-trykspidser (op til 315 bar)
Applikations-specifikke funktioner:
Header løftecylindre: Udsat for alvorlig udkraget vægt og pludselige dynamiske opspring ved krydsning af ujævne marker. Standardfunktioner omfatter tunge-vægsømløse slanger, integreret hydraulisk belastning-holder kontraventiler for at forhindre utilsigtet fald under slangebrud og mekaniske slagbegrænsere.
Styrecylindre: Kræver stram justeringstolerance, nul intern lækage og træthedsmodstand mod konstant styreinput på blødt eller mudret underlag. Dobbelt- eller ens-afbalancerede cylindere forhindrer retningsbestemt forsinkelse.
Aflæsningscylindre til korntanke: Fungerer med mellemrum, men under høje statiske drejningsmomentbelastninger, når tunge sammenfoldelige aflæsningssnegle trækkes ud. Kræver høj korrosionsbestandighed mod kornstøvfugtighed og jævn aktivering med indbygget-endedæmpning.
Typiske applikationer
Mejetærskere:Skærebordshøjdepositionering, hjulløft/tilt, justering af foderhus, foldning af kornbeholderdæksel, vandret sneglforlænger, baghjulsstyring.-
Finsnittere:Tudrotation og justering af deflektortrim, fremførings-rullespænding, kontrol med skærebordsbeslag.
Sukkerrørhøster:Base skæreløft kontrol, topper højdejusteringer, udsugningsventilator tilt, elevator forlængelse.
Bomuldsplukkere:Plukkerkabine/hovedløft, aktivering af kurvlåge, kurv vippe/dump system.
Vindrue- og bærhøstere:Automatisk-nivelleringsramme chassiscylindre, rystehoved frekvensjusteringsbeslag.
Tilpasningsmuligheder
Specifikationer for brugerdefinerede cylindere:
Ende monteringer:Gaffel, sfærisk leje, kryds-rør, flange
Ventilmuligheder:Modbalanceventil, pilot-betjent kontraventil
Stangbelægninger:Hard Chrome, Double Chrome, Nickel-Chrome
Væskeporte:SAE-flange, NPT, ORB, BSPP, hårdt rør
Integrerede sensorer:LVDT interne positionssensorer, nærhedskontakter
Tilpasningsomfang:
Porte og ventilintegration:Gevindporte (BSPP, SAE ORB, NPT) eller direkte manifold-monterede ventiler (modvægt, flowkontrol, pilot-betjente kontraventiler).
Stangoverfladebelægninger:Dobbelt kromlag, nikkel-forkromning (for 500+ timers salt-spraymodstand ved høj-fugtighed/kysthøst) eller QPQ-nitrering.
Intern positionsregistrering:Indbygget-magnetostriktive lineære positionssensorer eller switch-porte til præcise automatiserede skærebordshøjdekontrolsystemer (AHHC).
Monteringsgrænseflader:Brugerdefinerede øjesmedninger, sfæriske lejeender, tvær-rørkonfigurationer eller tilpasset beslagsgeometri, der matcher OEM-monteringspunkter.
Fremstillingsproces
Produktionsstadier:
Råvareinspektion:Sømløst stålrør og legeringsstang
Bearbejdning:CNC-drejning, gevindskæring, boring og honing (Ra<= 0.4 um)
Stangbehandling: Induction Hardening (HRC 52-60) -> Chrome Plating ->Mikro-polering
Svejsning:Automatiseret robot-MIG/TIG-cylindersvejsning
Forsamling:Ren-rums tætningssamling og drejningsmoment-Kontrolleret pakdåsemontering
Test og efterbehandling: 100% Factory Pressure & Leakage Testing -> Painting & Surface Coating ->Emballage
Detaljeret arbejdsgang:
Materialevalg og sporbarhed:Tønder, der stammer fra certificerede varme-behandlede sømløse stålrør (ST52/E355); stænger hentet fra 45# / 42CrMo slebet stål.
Bearbejdning og honing:CNC drejebænke drejer porte, gevind og monteringsstrukturer. Dyb-boring og honing opnår nøjagtig indre rundhed, ligehed og mikro-finish.
Varmebehandling og plettering:Stempelstænger gennemgår induktionshærdning for at forhindre mekaniske buler, efterfulgt af elektro-plettering og finishpolering.
Robotsvejsning:Automatiske cirkulære MIG/TIG-svejserigge forbinder ende-hætter, porte og tapninger for at sikre dyb rodgennemtrængning og strukturel integritet.
Rens samling:Samling udført i støv-kontrollerede zoner for at forhindre tætningsskader under installationen.
Inspektion og prøvning
Hver enkelt cylinderenhed gennemgår 100 % fabrikstryk og funktionstest før maling og forsendelse. Testmålinger overholder ISO 10100-standarderne.
Tjekliste for 100 % fabrikskvalitet:
- Proof Pressure Test (1,5x arbejdstryk)
- Nul-intern lækagetest (holdetryk)
- Bekræftelse af lav-friktion og starttryk
- Fuldslagsdæmpning og forskydningskontrol
- 96 - 500 Timers salt-Tjek af spraymaling
Testprotokoldetaljer:
Bevis hydrostatisk test:Testet ved 1,5 gange det maksimale arbejdstryk (op til 45 MPa) for at verificere kropskonstruktionssvejsninger og portintegritet.
Intern / ekstern lækagetest:Holdes ved maksimalt driftstryk i minimum 3 minutter; nul trykfald og nul bypass tilladt over stempeltætninger.
Minimum start-Optrykstest:Verificerer intern glathed og justering ved at måle det minimale tryk, der kræves for at bevæge stemplet uden stick-slip.
Dimensions- og overfladeruhedsinspektion:Pind-midterafstandstolerancer, koncentricitetskontrol og overfladeruhedsbekræftelse ved hjælp af digitale profilometre.
Saltspraytest (maling og stangbelægning):Malingsfinish og stavbelægninger gennemgår neutral saltspraytest (ASTM B117), der spænder fra 96 til 500 timer baseret på kundespecifikation.
Hvad købere skal give for et tilbud
For at modtage et nøjagtigt teknisk tilbud og godkendelse af 2D/3D-teknik inden for 24 - 48 timer, skal du angive følgende parametre:
|
Teknisk metrisk |
Køberkravdetaljer |
|
1. Ansøgningstype |
Skærebordsløft, styretøj, korntanksnegl, foderetud |
|
2. Arbejds- og spidstryk |
Nominelt driftstryk (bar/psi) & maks. spidser |
|
3. Dimensioner |
Borestørrelse, stangdiameter, slaglængde, tilbagetrukket pin-til-pin centerafstand |
|
4. Monteringskonfiguration |
Stang-ende og base-tilslutningstyper og stiftdiametre |
|
5. Portdetaljer |
Porttype, gevindstørrelse, orientering i forhold til monteringer |
|
6. Forventet driftscyklus |
Driftscyklusser i timen, kontinuerlige arbejdstimer |
|
7. Miljøfaktorer |
Driftstemperatur, fugt, kemisk eksponering |
|
8. Ordrevolumen |
Prototypemængde og årlige batchproduktionsnumre |
FAQ
Spørgsmål: Hvordan forhindrer du intern cylinderafdrift i skærebordsløfteapplikationer?
Sv: Intern drift forhindres ved at bruge højkvalitets polyurethanstempeltætninger kombineret med anti-ekstruderings-PTFE-slidringe, suppleret med direkte integrerede pilot-betjente kontraventiler eller over-centerventiler monteret på cylinderportene.
Spørgsmål: Kan du matche eksisterende OEM-monteringsdimensioner til udskiftnings- eller eftermarkedsprogrammer?
A: Ja. Vi bygger cylindre i henhold til kundens-leverede 2D/3D-tegninger, fysiske prøver eller OEM-referencedimensioner (inklusive stiftstørrelser, center-til-center tilbagetrukne afstande, havneplaceringer og gaffelbredder).
Q: Hvilke sælmuligheder er tilgængelige for ekstreme temperaturforhold i høstsæsonerne?
A: Standardtætningssæt bruger nitrilgummi (NBR) og polyurethan (PU) egnet til -20 grader C til +80 grader C. Til ekstrem kulde (under-nul vinteropbevaring/drift) eller høje varmemiljøer tilbyder vi lav-temperatur fluorocarbon/silikone eller høj temperatur Vialston {6} grader (FK) {6} grader.
Q: Hvad er din standardproduktionstid for prototype- og volumenordrer?
Sv: Tekniske tegninger leveres inden for 24 - 48 timer. Prøve-/prototypefremstilling tager typisk 3 til 4 uger. Standard batch-produktionsordrer afsluttes inden for 4 til 6 uger efter tegningsbekræftelse.
Populære tags: høstmaskine hydrauliske cylindre Kina, producenter, leverandører, fabrik, virksomhed, høj-kvalitet, køb, produkter
Du kan også lide


