

Seneste produkter




Kontakt os
- Xingshi Vest Vej, Wenfeng Underdistrikt, Laizhou By, Shandong, P. R. Kina
- sales@lztonghesheng.com
- +8613863843281

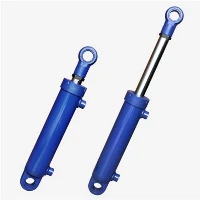
Materialehåndtering Hydrauliske cylindre
Materialehåndteringsudstyr kræver hydrauliske aktuatorer, der er i stand til at udholde kontinuerlige arbejdscyklusser, stødbelastning og barske omgivende miljøer. Disse hydrauliske cylindre arbejder ved arbejdstryk op til 35 MPa (5.076 PSI) med borestørrelser fra 40 mm til 320 mm og slaglængder op til 6.000 mm.
Beskrivelse
Tonghesheng Machinery er en af de konkurrencedygtige producenter og leverandører af høj-kvalitets hydrauliske cylindre til materialehåndtering, og vi er også udstyret med en professionel fabrik, velkommen til at købe produkter til hydraulikcylindre til materialehåndtering fra vores virksomhed.
Materialehåndteringsudstyr kræver hydrauliske aktuatorer, der er i stand til at udholde kontinuerlige arbejdscyklusser, stødbelastning og barske omgivende miljøer. Disse hydrauliske cylindre arbejder ved arbejdstryk op til 35 MPa (5.076 PSI) med borestørrelser fra 40 mm til 320 mm og slaglængder op til 6.000 mm.
Disse enkeltvirkende, dobbelt- og flertrins teleskopcylindre, der er udviklet til gaffeltrucks, reachstackere, automatiske styrede køretøjer (AGV'er), arbejdsplatforme, containerhåndteringsmaskiner og teleskoplæssere, leverer præcis positionering og mekanisk sikkerhed. De inkorporerer integrerede last-holdende sikkerhedsventiler, friktionsfri polyurethan/PTFE-tætningssystemer og hærdede, induktions-belagte stempelstænger designet til at modstå bøjningsmomenter uden for-aksen under dynamisk lastskift.
Nøglespecifikationer
|
Parameter |
Standardsortiment / Teknisk specifikation |
Tilgængelighed af tilpassede muligheder |
|
Borestørrelse |
40 mm – 320 mm (1,57" – 12,60") |
Op til 500 mm |
|
Stang diameter |
25 mm – 220 mm (0,98" – 8,66") |
Tilpassede trin-ned / hule stænger |
|
Slaglængde |
Op til 6.000 mm (236,22") |
Op til 10.000 mm for teleskopmodeller |
|
Arbejdstryk |
16 MPa – 35 MPa (2.320 PSI – 5.076 PSI) |
Højtryksdesign på op til 45 MPa |
|
Driftstemperatur |
-20 grader til +80 grader (-4 grader F til +176 grader F) |
Lav-temp (-45 grader) / Høj temperatur (+200 grader) |
|
Stempelstang materiale |
45# Stål, 42CrMo4, 20MnV6 |
17-4PH rustfrit stål, nitreret stål |
|
Tønde materiale |
ST52-3, E355, 27SiMn sømløst honet rør |
Tunge-vægge sømløse legeringsrør |
|
Overfladebehandling |
Hårdforkromning (25–50 µm tykkelse) |
Nikkel-Forkromning, QPQ-nitrering |
|
Korrosionsbestandighed |
ISO 9227 NSS 96 timer (klasse 9/10) |
CASS 96–500 timer / Saltspray > 1.000 timer |
|
Tætningssæt |
Hallite, kr., Parker, SKF PTFE/PU-tætninger |
Viton (FKM), lav-friktions-PTFE-trin-tætninger |
|
Monteringstyper |
Gaffel, flange, sfærisk leje, tap |
Brugerdefinerede integrerede monteringsøjer |
|
Integrerede komponenter |
Modvægtsventiler, pilotkontraventiler, positionssensorer |
Lineære transducere (MTS/Balluff), nærhedskontakter |
Nøgle produktfunktioner
Stiv slebet tøndekonstruktion
Sømløse koldtrukne-rør (ST52.3 / E355) er præcisions-slibet til en indre overfladeruhed på Ra<= 0.2 µm. This minimizes seal wear, eliminates internal fluid bypass across the piston, and lowers break-away friction under high startup pressure.
Induktion-Hærdede, belagte stempelstænger
Stempelstænger gennemgår høj-induktionshærdning til en dybde på 1,5-3,0 mm (overfladehårdhed HRC 52-60) før mikro-hårdforkromning. Denne behandling beskytter stangkernen mod stødskader og lokale buler, mens den modstår sidebelastningsslid i udendørs miljøer.
Friktions-Optimeret Multi-Læbeforseglingssystem
Høj-polyurethan U-skåle, PTFE-trintætninger med NBR-energigivere og phenoliske slidbånd forhindrer metal-til-metalkontakt mellem stangen, stemplet og cylinderen. Styreringene absorberer radiale belastninger og reducerer stick-slipbevægelse under lav-løfteoperationer.
Slut-positionsdæmpningsmekanismer
Justerbar eller fast tilspidset stødabsorbering ved begge slaggrænser reducerer decelerationskraften og spidstrykket. Denne mekanisme beskytter mastekonstruktioner, bomstifter og indvendige cylinderhoveder mod træthed ved stød under hurtige sænknings- eller udstrækningsmanøvrer.
Overvejelser om design af løftemekanismer
Knækmodstand under dynamiske belastninger
Cylindre med lang-takt, der bruges i materialehåndteringsmaster og teleskoplæsserbomme, er tilbøjelige til at svække Euler-søjlen under høj aksial kompression. Valg af stangdiameter skal tage højde for maksimal forlænget længde, slag-til-boringsforhold og kolonneende-fiksitetsfaktorer. Beregn kritisk knækkraft ved hjælp af Eulers formel:
P_cr=(PI^2 * E * I) / (K * L)^2
Hvor: P_cr=Kritisk knækbelastning (N) E=Youngs elasticitetsmodul (N/mm^2) I=Areal Inertimoment af stangen (mm^4) L=Ustyret forlænget længde (mm) K=Søjleendelængdefiksitetsfaktor{{8}
Kolonneslut-Fixitetstyper og effektive længdefaktorer (K): Fast - Fri (K=2.0): Den ene ende fast, den ene ende ustyret og fri til at bevæge sig. Repræsenterer den højeste knækrisiko. Pin - Pin (K=1.0): Fastgjort i begge ender (Standard Clevis mount). Standard referencebaseline for industricylindre. Fast - Pin (K=0.7): Den ene ende stift fast, den ene ende fastgjort. Giver moderat søjlestivhed. Fast - Fast (K=0.5): Rigtigt fast i begge ender. Leverer den højeste strukturelle stivhed og laveste effektive længde.
Sidebelastningsstyring & slidbåndsfordeling
Ujævn vægtfordeling på gafler eller forlængede bomme introducerer bøjningsmomenter til cylinderstangen. For at forhindre ridsning og for tidlig tætningsfejl placeres bredere kompositstyreringe i forlænget center-til-centerafstand inde i pakmøtrikken og på stempelhovedet.
Konfiguration af intern støtte: Slidring til hovedforskruninger: Placeret nær stangtætningen for at absorbere den indledende side-belastningskraft ved fuld forlængelse. Stempelslidringe: Dobbelt-ring-layout, der skræver hovedstempeltætningen for at opretholde aksial justering og forhindre rør-vægkontakt. Forlænget lejespænd (L): Maksimer afstanden mellem pakdåsestyreringen og stempelslidringen, når den er helt udstrakt for at reducere lokaliseret lejespænding.
Termiske udvidelses- og kontraktionsfaktorer
Kontinuerlige driftscyklusser genererer varme i hydrauliske væsker (+60 grad til +80 grad ), hvilket forårsager væskeudvidelse og reduceret viskositet. Omvendt fører drift i kolde-lagre (-30 grader) til forseglingssammentrækning og materialeskørhed. Materialehåndteringscylindre anvender elastomere energiforsynede tætninger med brede temperaturvinduer og strukturelle spillerum, der tilgodeser termiske dimensionsforskydninger.
Typiske applikationer
Gaffeltrucks (mastløft, tilt og sideskift)-
Løftecylindre: Enkelt-virkende eller forskydningscylindre, der kræver nul-driftsventilintegration for at opretholde overliggende belastningsstabilitet over lange holdetider.
Vippecylindre: Dobbelt-virkende cylindre med sfæriske lejer, der håndterer kombineret aksial tryk og vridningskræfter uden for-centret under vipning af masten frem og tilbage.
Reachstablere og tunge containerhåndteringer
Main Boom Lift Cylinders: Large-bore (>200 mm) dobbeltvirkende-enheder bygget til at modstå transiente trykspidser på over 40 MPa ved standsning af dynamiske belastninger ved høje forlængelser.
Styrecylindre: Dobbelt-cylindre med ens-fortrængning, der giver symmetrisk respons på tværs af tunge akselsamlinger.
Arbejdsplatforme og teleskoplæssere
Teleskopcylindre i flere-trin: Indvendige væskepassager eliminerer udvendig slange, hvilket giver en jævn,-teleskopisk bomforlængelse i flere trin, samtidig med at de beskytter ledninger mod fastklemning i omgivelserne.
Automatiserede guidede køretøjer (AGV'er) og AMR'er
Lave-dæksløftcylindre: Højeffekt-densitetsenheder med integrerede magnetiske kontakter eller absolutte encodere, udviklet til kompakte rum i automatiserede lagerkøretøjer.
Tilpasningsmuligheder
Tilpasningsmuligheder:
Monteringer:Gaffel, kryds-rør, tap, sfæriske bøsninger, firkantede flanger, specialstøbte fødder.
Væskeporte:SAE-flange (kode 61/62), BSPP, NPT, metrisk gevind, manifoldmontering, hurtig-afbrydelse.
Stangbelægninger:Dobbelt forkromning, nikkel-krom, QPQ-nitrering, keramisk belægning.
Ventil integration:Modvægtsventiler, pilot-betjente kontroller, flowbegrænsere, trykaflastning.
Detaljer om tilpasningsmuligheder:
Monteringskonfiguration:Hun-/hangaffel, kryds-rør, sfæriske bøsninger, midterste-tapp, forreste/bagerste firkantede flanger eller specialstøbte-fodbeslag.
Porteringsgeometri:SAE J518 kode 61/62 flangeporte, BSPP, NPTF, ISO 6149 metriske porte eller monteringsflader til direkte manifoldblokke.
Integrerede ventilblokke:Direkte flange-monterede modvægtsventiler, slange-sprængte kontraventiler og pilot-betjente kontraventiler for at forhindre katastrofale masttab ved ledningsbrud.
Positionssensorteknologi:Indlejrede magnetostriktive lineære transducere (f.eks. MTS Temposonics) eller eksterne induktive nærhedskontakter til automatisk højde-grænsefeedback.
Specialiserede belægninger:Dobbelt-lagskrom, nikkel-forkromning eller salt-badnitrering (QPQ) til udendørs havnekraner eller kystmaterialehåndteringsudstyr.
Fremstillingsproces
Detaljeret trin-for-trins fremstilling:
Materialevalg og inspektion:Legeret konstruktionsstål og sømløse slebet rør kontrolleres via spektrografisk analyse og ultralydsdetektering før bearbejdning.
Bearbejdning og skiløb:Rørinteriøret behandles ved hjælp af skære- og rulle-poleringsmaskiner for at opnå kold-bearbejdet overfladehårdhed og lav overfladeruhed (Ra<= 0.2 µm).
Stempelstangsbehandling:Stænger er præcisionsdrejede, induktionshærdede og centerløs slebet, før de går ind i flertrins-hårdforkromningsbade. Efter-plettering mikro-polering når Ra<= 0.1 µm.
Robotsvejsning:Porte, endestykker og monteringsgaffel fastgøres ved hjælp af automatiserede MIG/MAG nedsænkede buesvejsningsstationer, hvilket sikrer ensartet samlingsgennemtrængning og kornstruktur.
Renrumssamling:Cylinderkomponenter gennemgår høj-tryksvask før den endelige samling i klima-kontrollerede, støv-filtrerede renrumsbåse for at undgå partikelforurening af indvendige tætninger.
Inspektion og prøvning
Hver fremstillet cylinder gennemgår en obligatorisk multi-point factory acceptance test (FAT) før emballering og afsendelse:
100 % fabriksgodkendelsestest (FAT) protokol:
Dimensionsbekræftelse:CMM-tjek og fastgør centreret-til-mål.
Hydrostatisk bevistest:1,5x arbejdstryk med 3-5 minutters holdetid og nul ekstern lækage.
Nul-Drift Check:Intern tætningsbypass-test med nul fald pr. minut.
Renlighedskontrol:ISO 4406 og gravimetrisk partikelanalyse.
Inspektionsdetaljer:
Hydrostatisk tryktest:Testet ved 1,5 gange arbejdstryk (op til 52,5 MPa) for at bekræfte strukturel integritet og svejsesøm.
Intern lækage (bypass) test:Højtryksolie påføres den ene side af stemplet, mens positionen holdes i 3 til 5 minutter. Væskebypass måles ved nul dråber i minuttet.
Break-away & Low-Pressure Glide Test:Verificerer lav-drift (< 0.5 MPa) across the entire stroke to ensure concentricity, smooth extension, and freedom from mechanical binding.
Test af væskerenhed:Væske ekstraheret fra testede cylindre gennemgår ISO 4406-partikeltælleranalyse, hvilket verificerer overensstemmelse med renlighedsmål ISO 16/14/11 eller bedre.
Dimensions- og belægningsbekræftelse:Koordinatmålemaskiner (CMM) bekræfter pin-til-pin centerafstande. Kromlagtykkelsesmålere og saltspraykamre bekræfter korrosionsbeskyttelsesgrænser.
Hvad købere skal give for et tilbud
For at modtage en nøjagtig ingeniørtegning og kommercielt forslag inden for 24 timer skal du angive følgende driftsparametre:
RFQ Engineering Checkliste:
Dimensionsgrænser:Boringsstørrelse (mm/in) Stangdiameter (mm/in) Slaglængde (mm/in) Tilbagetrukket længde (pin-til-pincenterafstand)
Driftsparametre:Maksimalt arbejdstryk (MPa / PSI) Dynamisk krav til trækstyrke / trykbelastning (kN / lbf) Målslaghastighed (mm/s) Driftstemperaturområde (grad / grad F)
Arbejdscyklus og arbejdsmiljø:Daglige driftstimer og aktiveringsfrekvens Miljøforhold (indendørs, kølerum, marine, stærkt forurenet) Hydraulikvæsketype (mineral-baseret, vand-glykol, syntetisk ester)
Monterings- og tilslutningsdetaljer:Stang-ende- og base-endemonteringsstile (stiftdiameter, gaffelbredde) Portkonfiguration (gevindtype, størrelse, orientering i forhold til monteringer)
Krav til integreret ventil og sensor:Kræver modvægtsventiler / kontraventiler? (Direkte flange/linje) Intern positionssensortype (Analog 4-20mA, CANopen, IO-Link, Switche)
FAQ
Q: Hvad forårsager for tidlig intern tætningsfejl i gaffeltrucks løftecylindre?
Sv.: For tidligt tætningsslid stammer typisk fra olieforurening,-sidebelastning forårsaget af-positionering af gaffelen, eller væskenedbrydning ved høj-temperatur. Inkorporering af brede phenoliske styreringe og høj-polyurethan-trin-tætninger forhindrer metal-til-metalkontakt og forlænger tætningens levetid.
Q: Hvordan forhindrer du intern cylinderdrift under forhøjede statiske belastninger?
A: Nul-driftsydelse kræver en hård-forseglingskonfiguration eller elastomer-energiforsynet PTFE-stempeltætninger parret med en direkte flange-monteret pilot-betjent kontraventil eller modvægtsventil. Dette isolerer væske i cylinderkammeret og forhindrer bypass gennem kontrolventilspoler.
Q: Hvilken forkromningstykkelse anbefales til materialehåndteringsudstyr, der bruges i udendørs- eller havnemiljøer?
A: Til standard indendørs håndtering (lagerhuse) er 25–30 µm enkeltlags-hårdforkromning, der passerer ISO 9227 NSS 96 timer, tilstrækkeligt. For udendørs havneudstyr eller marinecontainere, anbefales dobbelt-lagsforkromning (40–50 µm) eller nikkel-forkromning, der opnår ISO 9227 NSS 500+ timer for at forhindre grubetæring.
Spørgsmål: Kan disse hydrauliske cylindre eftermonteres i eksisterende OEM-maskiner?
A: Ja. Cylindre kan omvendt-konstrueres eller fremstilles, så de matcher eksisterende OEM-konvolutdimensioner, stiftkonfigurationer, portgevindtyper og belastningsprofiler (inklusive erstatningsenheder til Cat-, Linde-, Toyota-, Jungheinrich- og Manitou-udstyr).
Spørgsmål: Hvad er den typiske gennemløbstid for specialtilpassede materialehåndteringscylindreordrer?
A: Tekniske tegninger og 3D CAD-modeller indsendes til godkendelse inden for 48 til 72 timer efter modtagelse af RFQ-parametre. Prøveproduktion tager typisk 3 til 4 uger. Fuld produktionsserier leveres inden for 4 til 6 uger, afhængigt af råmaterialelegeringskrav og forseglingstilgængelighed.
Populære tags: materialehåndtering hydrauliske cylindre Kina, producenter, leverandører, fabrik, virksomhed, høj-kvalitet, køb, produkter
Du kan også lide


