

Seneste produkter




Kontakt os
- Xingshi Vest Vej, Wenfeng Underdistrikt, Laizhou By, Shandong, P. R. Kina
- sales@lztonghesheng.com
- +8613863843281

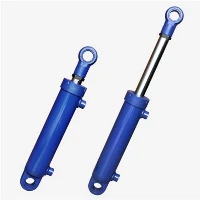
Specialsvejsede hydrauliske cylindre
Svejste hydrauliske cylindre er bygget til tunge-industrielle og mobile applikationer, hvor kompakte hylsterdimensioner, strukturel stivhed og modstand mod udmattelse er obligatorisk.
Beskrivelse
Tonghesheng Machinery er en af de konkurrencedygtige producenter og leverandører af specialsvejsede hydrauliske cylindre af-kvalitet, og vi er også udstyret med en professionel fabrik, velkommen til at købe specialsvejsede hydrauliske cylindreprodukter fra vores virksomhed.
Svejste hydrauliske cylindre er bygget til tunge-industrielle og mobile applikationer, hvor kompakte hylsterdimensioner, strukturel stivhed og modstand mod udmattelse er obligatorisk. I modsætning til træk-design, der er afhængig af udvendige gevindstænger, der holdes under spænding, har svejsede cylindre tunge-væggede sømløse stålrør, der er direkte svejset til stålendekapper og monteringsflanger. Dette eliminerer træk-strækning under højt tryk, forhindrer tøndedeformation og reducerer den overordnede ydre profil til installation i tætte udstyrsrammer.
Disse lineære aktuatorer, der er fremstillet efter tilpassede OEM-specifikationer, fungerer under arbejdstryk op til 35 MPa (5.076 PSI) og impulsspidsbelastninger. Designet til kontinuerlig brug i bygge-, landbrugs-, minedrifts- og materialehåndteringsmaskiner, hver enhed er bygget med materialer med høj-flydestyrke, præcisions-slibede rørboringer og anvendelses-specifikke tætningskonfigurationer for at forhindre eksterne lækager og intern væskeomledning.
Nøglespecifikationer
|
Parameter |
Standardsortiment / Tekniske muligheder |
|
Borestørrelsesområde |
20 mm til 300 mm (0,78" til 11,81") |
|
Stempelstangs diameter |
12 mm til 220 mm (0,47" til 8,66") |
|
Slaglængde |
Op til 6.000 mm (236,22") |
|
Driftstryk |
Kontinuerlig: 16 – 35 MPa (2.320 – 5.076 PSI) Peak/Stød: Op til 42 MPa (6.090 PSI) |
|
Driftstemperatur |
Standardtætninger: -20 grader til +80 grader (-4 grader F til +176 grader F) Højtemperaturforseglinger: -20 grader til +200 grader (-4 grader F til +392 grader F) Lavtemperaturforseglinger: -45 grader til +80 grader (-49 grader F til +176 grader F) |
|
Tønde materiale |
ST52-3, E355, 4140 eller 20# sømløse koldtrukne stålrør |
|
Indvendig boring Finish |
Finpudset finish, Ra Mindre end eller lig med 0,2 µm – 0,4 µm |
|
Stempelstang materiale |
C45 (1045), 42CrMo4 (4140), 20MnV6 |
|
Stempelstangbelægning |
Hårdforkromning, minimum tykkelse 25 – 30 µm; Overfladehårdhed Større end eller lig med 850 HV; Korrosionsbestandighed Større end eller lig med 96 timer til 500 timer NSS (ISO 9227) |
|
Forseglingssystem |
Parker, Hallite, NOK eller Merkel højtryks-polyurethan- og PTFE-trintætninger |
|
Hydrauliske medier |
Mineralolie, vand-glykol, syntetiske estere, biologisk nedbrydelige hydraulikvæsker |
Nøgle produktfunktioner
Stiv svejset ende-hættekonstruktion
Endehætter, monteringstaper og gaffelsvejse er forbundet til den slebne cylinder via automatisk nedsænket lysbue eller GMAW-robotsvejsning. Fuld-penetrationssvejsninger gennemgår ultralydsinspektion for at sikre 100 % strukturel integritet under cykliske udmattelsesbelastninger.
Lav-friktionspræcisionsboring
Sømløse koldtrukne-stålrør er stress-aflastet og præcisions-slibet. Rethedstolerancer inden for 1:1000 mm minimerer tætningsfriktion, reducerer intern bypass og forhindrer for tidlig nedbrydning af kirtlen.
Korrosions- og slidbestandig-stangoverflade
Stempelstænger er præcisionsinduktions-hærdet (HRC 52–58) for at modstå buler fra stenslag eller mekanisk slid, derefter slebet og mikro-behandlet før hårdforkromning. Rustfri stålstænger (316 / 17-4PH) eller nikkel-krom dobbeltlag-belægninger er tilgængelige til marine- eller saltspraymiljøer.
Multi-Stage Gland & Seal Package
Stangforskruningen har en primær U-kop-tryktætning, en sekundær bufferring med trykaflastningskanaler og en polyurethanviskertætning for at udelukke snavs, mudder og fugt. Slidringe forhindrer metal-til-metalkontakt mellem stangforskruningen, stemplet og cylindervæggen under kraftig sidebelastning.
Integreret hydraulisk dæmpning
Justerbare eller faste decelerationspuder i hver ende af slaget begrænser stødhastigheden, hvilket reducerer strukturelt stød og maskinstøj under hurtige forlængelses- eller tilbagetrækningscyklusser.
Tilpasset designkrav
For at passe til forskellige udstyrsgeometrier og driftscyklusser er mekaniske og hydrauliske parametre konstrueret på tværs af tre hovedkriterier:
Mekanisk layout og kinematik
Indtrukne og forlængede pin-til-afstandsbegrænsninger.
Monteringsgeometri, krav til drejevinkel og frigangskonvolutter.
Brugerdefinerede portvinkelpositioner og stangendegeometrier.
Hydraulisk belastning og driftscyklus
Knækmodstandsverifikation baseret på stanglængde, trykkraft og systemspidsbelastninger.
Kontinuerligt driftstryk vs. dynamiske stødbelastninger.
Slaghastighedsregulering og intern olieflowvolumen.
Miljø- og anvendelsessikkerhedsforanstaltninger
Bredspektret-termisk isolering via tilpasset valg af tætningsblanding.
Side-belastningsabsorption via kraftige-indvendige slidringe for at beskytte pakdåsehuset og borevæggen.
Integrerede ventilblokke (modbalanceventiler, pilot-betjente kontraventiler eller overtryksventiler) manifold-monteret direkte på cylindercylinderen.
Typiske applikationer
Svejste cylindre er specificeret på tværs af industrisektorer, der kræver høj mekanisk styrke og pålidelig drift under barske miljøforhold:
Jord- og entreprenørmaskiner
- Aktivering af gravemaskinebom, arm og skovl
- Hjullæsser løfte- og vippeforbindelser
- Bulldozerblade løfte-, tilt- og vinkelsystemer
- Hydrauliske afbrydere og nedrivningsudstyr
Landbrugs- og skovbrugsudstyr
- Traktor 3-punkts træk og redskabspositionering
- Mejetærskerens skærebordsstyringer
- Folde-/udfoldningsmekanismer til sprøjter og såmaskiner
- Tømmergribere og skovbrugslæssere
Materialehåndtering og erhvervskøretøjer
- Krogløftesystemer og skiplæssere
- Afvis lastbilkomprimeringsmekanismer og bagklapslifte
- Dumper karosseriløftere
- Mobile kranstøtteben og stabilisatorben
Minedrift og tungindustridrift
- Hydrauliske tagstøtter og skjoldben
- Underjordiske borerigge og boltemaskineri
- Malmknusere og tunge indføringsskakter
- Side-tømningstragtdøre
Tilpasningsmuligheder
|
Kategori |
Tilpasningsomfang |
|
Monteringsstile |
Gaffel med sfæriske lejer, tværrør med smørenipler, flange foran/bag, tap (midt-rør, hoved eller hætte), fodbeslag, stiftøjer. |
|
Stangende stil |
Udvendigt gevind, udvendigt gevind, sfærisk binde-øje, kryds-rør, svejset gaffel, tilpasset flange. |
|
Porttyper |
SAE J1926-1 (ORB), ISO 1179-1 (BSPP), ISO 6149-1, SAE J518 Flange (Kode 61/62) eller brugerdefinerede manifoldflader. |
|
Integrerede komponenter |
Lineære positionssensorer (magnetostriktive/induktive), nærhedskontakter, modvægtsventiler, hastighedssikringer, sprængventiler. |
|
Maling og beskyttende belægninger |
Standard epoxy primer, polyurethan topcoatings, C3-C5 marine anti-korrosions malingssystemer, termiske spraybelægninger (metallisering), sort oxid, nitrering. |
Fremstillingsproces
Produktionslinjen følger stramme kvalitetskontrolporte fra råvareankomst til slutmontering:
Materialevalg og indkøb:Sømløse stålrør og massivt stangmateriale gennemgår kemisk sammensætningsanalyse og ultralydsdetektering før behandling.
CNC-bearbejdning og præcisionshoning:Røremner er skåret, beklædt og indvendigt slebet til præcise dimensionstolerancer og mikro-tommer overfladefinish. Stænger drejes på CNC drejebænke, gevindskæres og forberedes til varmebehandling.
Varmebehandling og overfladebelægning:Stempelstænger gennemgår høj-induktionshærdning efterfulgt af hårdforkromning og fler-polering for at nå overfladekravene.
Automatiseret svejsning:Rørender, flanger, porte og endebeslag forbindes ved hjælp af automatiske GMAW-robotter eller nedsænkede buesvejsere med kontrolleret for-forvarmning og svejseparametre.
Montering i rent miljø:Maskinbearbejdede komponenter gennemgår ultralydsvask. Samlingen finder sted i renrumsbåse for at forhindre partikelforurening i at beskadige tætninger eller cylinderboringer.
Inspektion og prøvning
Hver fremstillet cylinder gennemgår test før emballering for at sikre nul-defekt levering:
|
Test Type |
Test parametre |
Bestå Kriterier |
|
Højtryks-hydrostatisk bevistest |
1,5x maksimalt nominelt tryk holdt i minimum 3-5 minutter |
Nul trykfald over specificeret holdetid |
|
Intern bypass/lækagetest |
Nominel tryk påført over stempelhovedet i helt udstrakte og tilbagetrukne positioner |
Nul tætningsbypass flow målt ved returport |
|
Lavt-udbrudstest |
0,5 – 1,0 MPa væsketrykaktivering |
Glat bevægelse; ingen stick-slipadfærd |
|
Svejseintegritet (NDT) |
Ultralyds- og farvestof-penetrerende NDT på alle strukturelle belastningssvejsninger |
Ingen porøsitet, revner eller mangel på sammensmeltning |
|
Verifikation af væskerenlighed |
Partikeltælleraudit under skyllecyklusser |
ISO 4406 kode 16/14/11 eller bedre |
Hvad købere skal give for et tilbud
For at modtage et nøjagtigt ingeniørforslag og kommercielt tilbud inden for 24–48 timer, skal du angive følgende parametre:
Nøgledimensioner:Borestørrelse, stangdiameter, slaglængde og afstand fra lukket stift-til-stift (tilbagetrukket længde).
Driftstryk:Normalt arbejdstryk og maksimalt systemspidstryk/choktryk.
Monteringskonfiguration:Monteringstyper til hætte- og stangende (f.eks. krydsrør, gaffel, stiftøje, flange, tap).
Havnekrav:Gevindtype, gevindstørrelse og vinkelplacering i forhold til monteringsstifter.
Miljøfaktorer:Driftstemperaturområde, udsættelse for saltvand, kemikalier eller udendørs slibestøv.
Mængde og leveringsplan:Indledende prøvebehov, batch-mængde og estimeret årligt forbrug (EAU).
Tekniske tegninger:2D (PDF/DWG) eller 3D CAD-filer (STEP/IGES), hvis de er tilgængelige.
FAQ
Spørgsmål: Hvad er den primære operationelle fordel ved svejsede hydrauliske cylindre i forhold til trækstangscylindre?
A: Svejste hydrauliske cylindre bruger ikke udvendige trækstænger. Endekapperne svejses direkte til den tunge-vægge. Denne konstruktion giver et mindre ydre fodaftryk, højere strukturel stivhed og eliminerer risikoen for træk-strækning under høje-trykspidser, hvilket gør svejsede cylindre bedre egnet til svære arbejdscyklusser og plads-udstyrsrammer.
Q: Hvad er standardgennemløbstiden for prototypeprøver og produktionskørsler?
A: Indledende prototypeudvikling og produktion tager 3 til 4 uger afhængigt af materialetilgængelighed og tilpasningskompleksitet. Leveringsplaner for masseproduktion strækker sig typisk fra 4 til 6 uger efter prøvegodkendelse og teknisk signering-.
Spørgsmål: Hvordan forhindres stangkorrosion i miljøer med høj-fugtighed eller saltvand?
A: Standardstænger bruger hårdforkromning over kulstofstål med{0}}højt udbytte. Til hård eksponering-såsom marine-, offshore- eller vej-saltapplikationer-indbefatter stangmuligheder dobbelt-lags nikkel-forkromning, rustfri stålkvaliteter (316 eller 17-4PH) eller overfladenitreringsbehandling for at opnå neutral saltspray (NSS) korrosionsbestandighed på mere end 2IS5002 timer (7O5002 timer).
Q: Hvilke tætningsmærker og konfigurationer er tilgængelige til ekstreme temperaturer?
A: Standardcylindre bruger polyurethan U--kopstangstætninger og nitrilelastomerforseglinger, der er egnede til -20 grader til +80 grader. Til miljøer med høje-temperaturer (op til +200 grader) er Viton (FKM) tætninger og PTFE-slidringe installeret. Til under-drift ned til -45 grader forhindrer lavtemperaturnitriltætninger med specialiserede viskere væskelækage og tætningshærdning.
Q: Hvilke kvalitetscertificeringer og inspektionsrapporter leveres med ordrer?
A: Produktionsprocesser overholder ISO 9001 kvalitetsstyringssystemer. Tilgængelig dokumentation efter anmodning omfatter materialetestrapporter (MTR / EN 10204 3.1) for stålrør og stænger, testrapporter for forkromet tykkelse og hårdhed, tryktestdiagrammer og dimensionsinspektionsrapporter for fuld sporbarhed.
Populære tags: specialsvejsede hydrauliske cylindre Kina, producenter, leverandører, fabrik, virksomhed, høj-kvalitet, køb, produkter
Du kan også lide


